Фото: із відкритих джерел
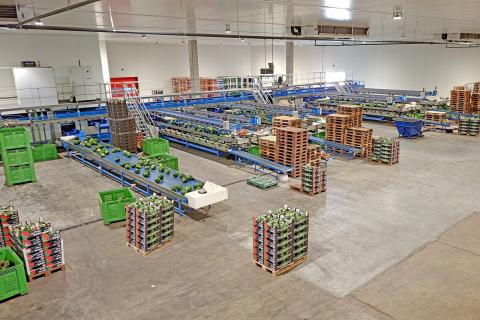
На підприємстві OP Francescon в Італії встановили лінію для доробки та сортування кавунів, яка в сезоні показала середню продуктивність 100 тонн на годину. Рішення орієнтоване на роботу з міні- та міді-форматами, попит на які зростає.
Про це повідомляє сайт Аграрії разом з посиланням на Freshplaza.
Споживчі вподобання останніх років зміщуються у бік менших кавунів — міні та міді. Такий формат зручніший для покупки, але вимагає точнішого та більш делікатного відбору й доробки, особливо коли на лінії одночасно проходять плоди різних розмірів.
Як побудований процес доробки
За описом виробника, лінія, змонтована для OP Francescon, належить до найбільших в Італії. Технологічний ланцюжок стартує з патентованого перекидача контейнерів (bin tipper), який подає плоди на роликові транспортери для первинного очищення. Далі кавуни проходять етапи миття та сушіння:
- щіткова машина для водного миття;
- окремий тунель сушіння;
- друга щіткова машина для «сухого» полірування перед сортуванням.
Технічні характеристики та параметри
- Середня продуктивність: 100 т/год (за даними компанії, це фактичні показники, зафіксовані під час виробництва протягом сезону).
- Номенклатура продукції: міні- та міді-кавуни, дині, різні типи гарбузів, зокрема Delica та декоративні.
- Ключовий вузол: дволінійна калібрувальна (grading) машина.
- Матеріал чаш: повністю з нержавної сталі.
- Конфігурація сортування: 14 виходів (outlets).
- Рециркуляція: 10 рециркуляційних столів, а також рециркуляційні столи для картонних боксів.
- Система подачі: «vacuum-to-full» (інноваційна система, згадана виробником).
- Пакування: передбачені депалетайзери; у фінальній зоні зроблено акцент на ергономіці — плід опускається до оператора, щоб зменшити потребу підіймати його вручну.
Що це означає для виробників
З огляду на зростання частки дрібніших кавунів у продажах, лінії, здатні стабільно працювати з різними калібрами та забезпечувати високу пропускну здатність, стають критичними для пакувальних майданчиків у сезон. У цьому випадку виробник підкреслює, що система проєктується під конкретні виробничі вимоги, доступний простір і цілі підприємства, а також передбачає налаштування механічної частини й програмного забезпечення керування.